Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


23 Sep 2026, Posted by MCH
Arkusze ASA/ABS: Współwytłaczany materiał odporny na warunki atmosferyczne do trwałych zastosowań zewnętrznych
Biała tarcza znaku lub pokrywa maszyny, która w dniu wysyłki wygląda prawidłowo, a po dwóch latach zmienia kolor na kredowy róż, prawie nigdy nie jest wadą formowania. Podłoże zostało utrwalone na etapie wyceny, a standardowy ABS nie jest w stanie bez pomocy utrzymać koloru na zewnątrz.
Arkusz ASA/ABS jest materiałem, po który w tym momencie sięga większość konwerterów. Kosztuje więcej niż zwykły arkusz ABS i mniej niż solidny arkusz ASA lub PMMA o tej samej grubości, a przy tym zachowuje odporność na uderzenia i nawyki produkcyjne, z których korzystają już na co dzień przetwórcy ABS.
Definicja robocza. Arkusz ASA/ABS to współwytłaczany arkusz termoplastyczny wykonany z rdzenia ABS z cienką warstwą wierzchnią ASA (akrylonitryl-styren-akrylan) połączoną z jedną lub obiema stronami podczas wytłaczania. Czapka ma kolor i jest odporna na promieniowanie UV; rdzeń niesie ze sobą grubość, sztywność i koszt.
Czym naprawdę jest arkusz ASA/ABS
Arkusz ASA/ABS jest produktem składającym się z dwóch materiałów, a nie ich mieszanki, i to rozróżnienie decyduje o zachowaniu panelu po pięciu latach spędzonych na dachu.
Rdzeń stanowi ABS, którego wytrzymałość zawdzięcza kauczukowi butadienowemu. Butadien zawiera nienasycone wiązania podwójne, a światło ultrafioletowe i tlen atakują te wiązania bezpośrednio, dlatego niezabezpieczony ABS kreduje, matowieje i żółknie. Nasadka zastępuje butadien kauczukiem na bazie estrów akrylowych, nasyconym szkieletem, który jest odporny na ten sam atak bez farby, folii lub przezroczystej powłoki.
Obydwa polimery są podawane do jednej matrycy i łączone w stanie stopionym, dzięki czemu nie ma linii kleju ani krawędzi folii, które można by unieść. Kołpak i rdzeń rozszerzają się i kurczą razem w wyniku termoformowania i codziennych cykli termicznych obudowy zewnętrznej.
Dostawcy na trzy sposoby zapewniają ochronę ASA
- Czapka współwytłaczana. Około 0,2 do 0,8 mm ASA na powierzchnię, stopione w matrycy. Przewidywalne warunki atmosferyczne, brak ryzyka rozwarstwienia i wytrzymuje głębokie zaciąganie.
- Stop ASA/ABS. Jednolite na całej grubości i zwykle tańsze, ale działanie UV zależy od równomierności fazy ASA na powierzchni. Frezowanie lub szlifowanie świeżej powierzchni usuwa ochronę.
- Folia laminowana. Folia ASA lub PVDF połączona z rdzeniem ABS. Wysoki połysk, dobra odporność na warunki atmosferyczne, ale podczas formowania krawędzie mogą się unosić, a powietrze może zostać uwięzione.
Czapka jest produktem. Jeśli w ofercie jest napisane ASA/ABS, ale nie można podać grubości nasadki w milimetrach i określić, czy nasadka jest osadzona z jednej strony, czy z dwóch, kupujesz niewiadomą. Umieść numer na rysunku i w zamówieniu.
Producenci arkuszy obsługujący dedykowane linie do współwytłaczania zwykle publikują łącznie grubość nasadki i odporność na warunki atmosferyczne, dzięki czemu można porównywać gatunki bez zgadywania. Niniejsza uwaga techniczna dot współwytłaczany półprodukt ASA/ABS do termoformowanych części zewnętrznych pokazuje, w jaki sposób te informacje są zwykle przedstawiane.
Dlaczego nasadka ASA wyznacza okres użytkowania na zewnątrz
Żywotność panelu ASA/ABS na zewnątrz zależy od warstwy wierzchniej, a nie od grubości blachy. Arkusz o grubości 1,5 mm z nakładką 0,6 mm wytrzyma za każdym razem arkusz o grubości 4 mm z czapką 0,15 mm.
Zmiana koloru poniżej 3 dE po około 2000 godzinach przyspieszonego starzenia Typowy wynik współwytłaczanego ASA/ABS w porównaniu z 10 dE lub więcej dla niezabezpieczonego ABS przy tej samej ekspozycji
Kredowanie jest widocznym objawem, który pojawia się jako pierwszy. Żywica powierzchniowa rozkłada się do bladego proszku, który wychwytuje brud i nie można go ponownie wypolerować, a utratę połysku można zmierzyć na długo przed zmianą koloru.
Nasadka spełnia również funkcję filtra UV. Energia, która w przeciwnym razie dotarłaby do rdzenia ABS, jest pochłaniana w ciągu pierwszych kilku dziesiątych milimetra, dzięki czemu rdzeń zachowuje swoją udarność znacznie dłużej niż niezabezpieczony ABS o tej samej grubości. Prawdziwa słabość ma podłoże mechaniczne, a nie chemiczne: przetarcie korka wózkiem widłowym powoduje degradację rozpoczynającą się od tego zadrapania, a następnie rozprzestrzeniającą się na boki.
| Typ arkusza | Stabilność UV i koloru | Siła uderzenia | Termoformowanie | Koszt względny |
| Zwykły ABS | Słabe na zewnątrz, kredy i żółcie | Wysoka | Znakomicie | Najniższy |
| Współwytłaczany ASA/ABS | Bardzo dobry, przesunięcie kolorów zazwyczaj poniżej 3 dE | Wysoka | Znakomicie | Umiarkowane |
| PC/ABS z pakietem UV | Od zadowalającego do dobrego, widoczne przesunięcie przy długim czasie ekspozycji | Bardzo wysoki | Dobry, wymaga suszenia | Umiarkowane to high |
| Akryl PMMA | Znakomicie | Niski, kruchy pod wpływem uderzenia | Ograniczona | Umiarkowane |
Specyfikacje decydujące o dopasowaniu, koszcie i czasie realizacji
Pięć liczb kontroluje większość ceny, czasu realizacji i ryzyka zamówienia arkusza ASA/ABS: całkowita grubość, grubość pokrywy, rozmiar arkusza, tolerancja grubości i tekstura powierzchni.
1,0 do 12 mm Typowy zakres grubości
0,3 do 0,8 mm Czapka ASA na twarz
plus minus 0,1 do 0,3 mm Typowa tolerancja grubości
do 2000 x 3000 mm Typowy rozmiar arkusza
Kolor, grubość, tekstura i wielkość cięcia są określane w ramach zamówienia, a półfabrykat ASA/ABS jest zwykle punktem wyjścia przed jakąkolwiek operacją wtórną, taką jak formowanie, drukowanie lub trasowanie.
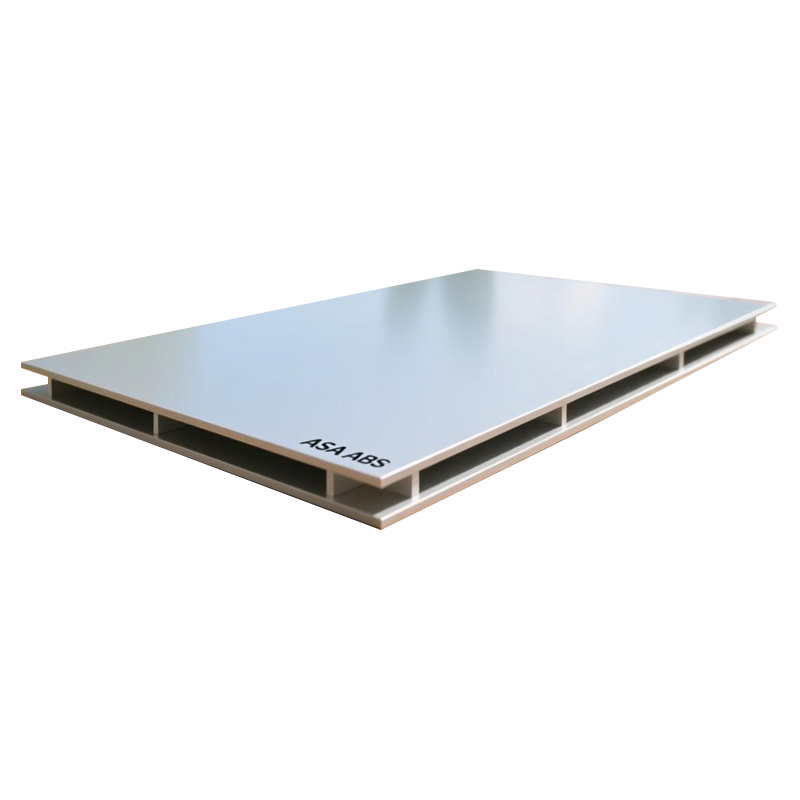
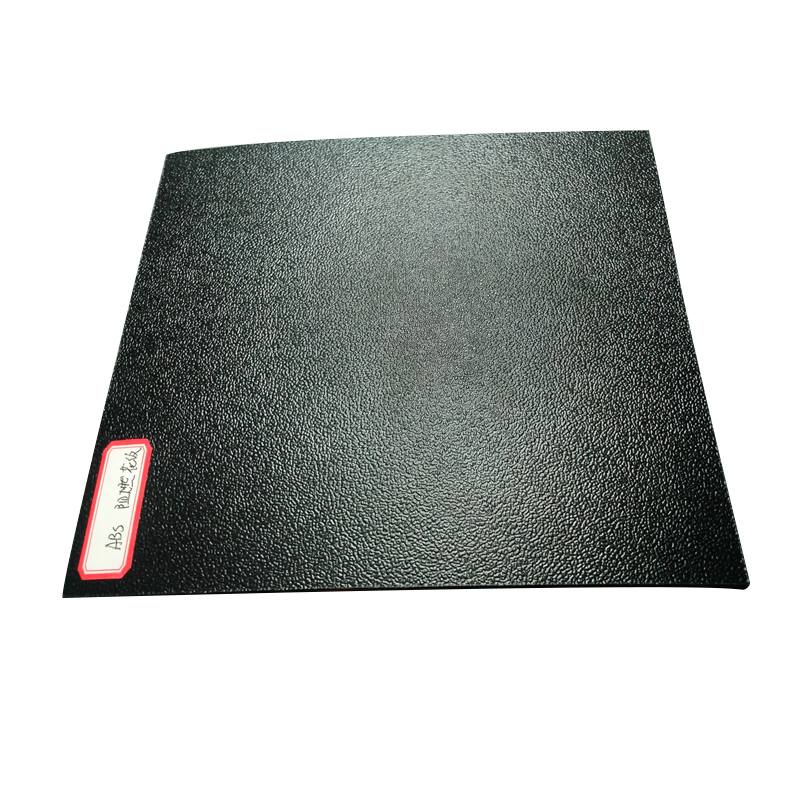
 Półfabrykaty ABS/ASA Półfabrykaty ASA/ABS łączą w sobie zalety materiałów ASA i ABS, oferując wyjątkową odporność na warunki atmosferyczne i właściwości mechaniczne. Powierzchnia jest gładka... Zobacz produkt →
Co napisać na rysunku
- Grubość czapki i które powierzchnie ją noszą, w tym, czy wewnętrzna strona wymaga ochrony.
- Kolor dopasowany do standardu fizycznego, nigdy do obrazu ekranowego lub zdjęcia wykonanego telefonem.
- Tekstura powierzchni, włoskowata, matowa lub błyszcząca, a także kierunek dowolnego słojowania.
- Tolerancja grubości i płaskości, szczególnie w przypadku dużych paneli, które będą drukowane lub laminowane.
- Folia maskująca i przeplatająca, dzięki czemu arkusz dociera do linii formowania bez oznaczenia.
Traktuj grubość nasadki jako linię specyfikacji, a nie przymiotnik marketingowy. Nasadka 0,2 mm i nasadka 0,6 mm to różne produkty sprzedawane pod tą samą nazwą i starzeją się z różną szybkością.
| Grubość | Typowa część | Dlaczego ten zakres |
| 1,0 do 2,0 mm | Tarcze znaków, panele kasetonów świetlnych, płaskie wykończenia | Niska waga, łatwe drukowanie i cięcie |
| 2,0 do 3,0 mm | Osłony wyposażenia, elementy wyposażenia przyczep kempingowych i przyczep, osłony maszyn | Równowaga sztywności i odkształcalności |
| 3,0 do 5,0 mm | Obudowy termoformowane, panele sanitarne, osłony rolnicze | Głębokie rysy, które nadal pozostawiają użyteczną grubość ścianki |
| 6,0 do 12 mm | Panele konstrukcyjne zewnętrzne i okładziny | Trzymanie śrub i sztywność panelu |
Produkcja: formowanie, obróbka skrawaniem i łączenie
Arkusze ASA/ABS formuje się termoformując na tym samym sprzęcie co ABS, z jedną różnicą, która rzuca się w oczy: nasadka jest cienka i cieńsza wraz z arkuszem wszędzie tam, gdzie część jest głęboko wciągana.
Termoformowanie i formowanie próżniowe
- Susz arkusz przez 2 do 4 godzin w temperaturze 80 stopni Celsjusza, jeśli był przechowywany w wilgotnym powietrzu.
- Rozgrzej powierzchnię arkusza do temperatury około 140–165 stopni Celsjusza, mierząc na arkuszu, a nie w piekarniku.
- Tam, gdzie wygląd ma znaczenie, utrzymuj współczynniki rysowania w pobliżu 1,5 do 1 i dodaj duże promienie narożników.
- Schłodź formę poniżej 80 stopni Celsjusza przed wyjęciem z formy, aby uniknąć wypaczenia.
Obróbka, frezowanie i łączenie
- Aby zapobiec rozmazywaniu się nasadki, należy używać ostrych narzędzi węglikowych z dużą prędkością wrzeciona i umiarkowanym posuwem.
- Unikaj mocnego szlifowania odsłoniętych powierzchni, ponieważ powoduje to usunięcie warstwy ochronnej.
- W przypadku rdzeni na bazie ABS dobrze sprawdzają się spawanie rozpuszczalnikowe i ultradźwiękowe.
- Klejenie wymaga lekkiego przetarcia i przetarcia rozpuszczalnikiem tylko po stronie rdzenia.
- Wysuszyć prześcieradło. Dwie do czterech godzin w temperaturze 80 stopni Celsjusza w przypadku zapasów przechowywanych w wilgotnych warunkach, następnie przenieś je do obszaru formowania.
- Ogrzać do temperatury formowania. Powierzchnia blachy 140 do 165 stopni Celsjusza, sprawdzana za pomocą sondy kontaktowej, a nie nastawy piekarnika.
- Uformuj i przytrzymaj. Zastosuj podciśnienie lub ciśnienie, a następnie przytrzymaj, aż powierzchnia ostygnie na tyle, aby przyjąć kształt narzędzia.
- Ostudzić w formie. Poniżej 80 stopni Celsjusza przed wyjęciem z formy, co pozwala kontrolować wypaczenia i przebicie nadruku na wieczku.
- Przytnij i zakończ. Przycinanie CNC, polerowanie krawędzi i usuwanie wszelkich maskowań, utrzymując nasadkę na odsłoniętej powierzchni.
Matematyka dotycząca przerzedzania czapek. Nasadka 0,5 mm rozciągnięta o 30 procent zachowuje się jak nasadka 0,35 mm w najgłębszym miejscu. W przypadku stałych części zewnętrznych dopasuj nasadkę do grubości po rozciągnięciu, a nie do płaskiego arkusza.
Gdzie arkusze ASA/ABS zarabiają na swojej cenie
Arkusz ASA/ABS opłaca się wszędzie tam, gdzie część jest wystawiona na działanie słońca i pogody, ale nie wymaga optycznej przejrzystości akrylu ani sztywności panelu kompozytowego.
- Zewnętrzne elementy budynku, takie jak okładziny, fasady, wykończenia krawędzi dachu i obramowania okien.
- Elementy zewnętrzne przyczep kempingowych, samochodów kempingowych i pojazdów użytkowych, których kolor musi przetrwać lata drogi i słońca.
- Oznakowania i kasetony świetlne skierowane w stronę miejsc, w których pomalowany lub sfilmowany panel wymagałby przeróbki.
- Pokrowce na sprzęt rolniczy i budowlany odporne na działanie wody i promieni UV.
 Zewnętrzne materiały budowlane ABS/ASA Zewnętrzne materiały budowlane ASA/ABS zostały opracowane w oparciu o zaawansowaną technologię, łączącą wyjątkową odporność na warunki atmosferyczne ASA z wysoką wytrzymałością ABS, zapewniając... Zobacz produkt →
Widok kosztów całkowitych. Malowana część ABS przenosi farbę, maskowanie, czas utwardzania, współczynnik odrzutów i cykle ponownego malowania. Nielakierowana część ASA/ABS nie zawiera żadnego z nich. Na panelu zewnętrznym o powierzchni dwóch metrów kwadratowych koszt malowania często przekracza cenę warstwy wierzchniej ASA.
Praktyczna lista kontrolna wyboru
Przeprowadź te pięć kontroli przed zatwierdzeniem oferty ASA/ABS, ponieważ każda z nich gdzieś utknęła w martwym punkcie projektu.
- Grubość czapki w formie pisemnej. Milimetry na powierzchnię, na rysunku i w certyfikacie zgodności.
- Próbka zwietrzała, a nie próbka dostarczona. Świeży panel nie mówi nic o stabilności kolorów.
- Tolerancja dopasowana do procesu. Wąska tolerancja w przypadku części głęboko tłoczonej to strata pieniędzy, luźna tolerancja w przypadku płaskiego panelu drukowanego to złom.
- Fizyczny standard kolorów. Chip lub tabliczka, a nie plik cyfrowy renderowany na nieskalibrowanym monitorze.
- Formowanie próbne na prawdziwym narzędziu. Przed wydaniem zamówienia potwierdzić przerzedzenie nasadki w najgłębszym miejscu.
Poproś o próbkę o wymiarach 300 x 300 mm i dokładnie takiej grubości, jaką zamierzasz kupić, uformuj ją na narzędziu produkcyjnym i zostaw jeden uformowany element na zewnątrz na cały sezon. Ten pojedynczy test odpowiada na więcej pytań niż jakiekolwiek porównanie arkusza danych.
Często zadawane pytania dotyczące arkuszy ASA/ABS
Czy ASA/ABS to to samo co ABS z dodatkiem UV?
Nie. Pakiet UV spowalnia degradację samego ABS, ale szkielet butadienowy pozostaje słabym punktem i dodatek z czasem ulega zużyciu. ASA/ABS zastępuje wrażliwy polimer na powierzchni, więc ochrona nie wyczerpuje się tak jak dodatek.
Czy arkusz ASA/ABS można formować termicznie bez pękania?
Tak i działa na tym samym sprzęcie co ABS. Suszyć arkusz przez 2 do 4 godzin w temperaturze 80 stopni Celsjusza, jeśli wchłonął wilgoć, podgrzać powierzchnię do 140 do 165 stopni Celsjusza i schłodzić poniżej 80 stopni Celsjusza przed wyjęciem z formy. Ostre rogi i współczynniki rysowania powyżej około 1,5 do 1 wymagają dodatkowego promienia.
Jak gruba powinna być nasadka ASA dla stałej części zewnętrznej?
W przypadku trwałej ekspozycji zewnętrznej na silne słońce, typowy zakres roboczy wynosi 0,4 do 0,6 mm na odsłoniętą powierzchnię, mierzony po formowaniu. Zatyczki o średnicy od 0,2 do 0,3 mm są powszechnie stosowane w przypadku części o krótkiej żywotności oraz w zastosowaniach zacienionych lub w pomieszczeniach zamkniętych.
Czy panel ASA/ABS wymaga malowania lub lakieru bezbarwnego?
Nie. Czapka jest wykończeniem. Malowanie zwiększa koszty, etapy procesu i nowy punkt awarii, a przyczepność farby na ASA wymaga starannego przygotowania. Wyjątkiem jest kolor, którego w ogóle nie da się dopasować w żywicy ASA, gdzie pomalowana część ABS może i tak być tańsza.
Zamówienie ASA/ABS kończy się sukcesem lub niepowodzeniem w jednej linii rysunku. Dopasuj grubość nasadki do rzeczywistej ekspozycji, pozwól na rozcieńczenie przy najgłębszym wciągnięciu, a reszta pracy przebiega zgodnie ze zwykłą obróbką ABS. Więcej informacji na temat szerszej gamy konstrukcyjnych materiałów arkuszowych z tworzyw sztucznych produkowanych przez MCH Technology można znaleźć w artykule asortyment inżynieryjnych arkuszy tworzyw sztucznych .
Powiązane produkty
UZYSKAJ WYCENĘ
Prawa autorskie © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Zarezerwowane Producenci arkuszy z tworzyw sztucznych do inżynierii