Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


03 Sep 2026, Posted by MCH
Arkusze ASA/ABS: współwytłaczany materiał odporny na warunki atmosferyczne do termoformowanych części zewnętrznych
Zapytaj każdego, kto kupił formowane próżniowo osłony maszyn, a historia się powtórzy: części utworzone ze zwykłego ABS wyglądają ostro w chwili dostawy, a następnie spędzają dwa lub trzy lata na słońcu, stając się blade, kredowe i łamliwe na krawędziach. Plastik nie uległ uszkodzeniu mechanicznemu. Kauczuk butadienowy znajdujący się w ABS nie jest odporny na działanie światła ultrafioletowego i to jedno ograniczenie jest powodem Arkusze ASA/ABS istnieć.
Krótka odpowiedź dla kupujących: uformuj części skierowane na zewnątrz z współwytłaczanego arkusza ASA/ABS i zarezerwuj zwykły ABS na części, które znajdują się w pomieszczeniach zamkniętych lub w obudowach. Warstwa wierzchnia ASA przejmuje obowiązki związane z warunkami atmosferycznymi, podczas gdy rdzeń ABS zachowuje udarność i zachowanie podczas formowania, jakiego oczekuje Twoje istniejące oprzyrządowanie. W poniższych sekcjach wyjaśniono, jak działa konstrukcja, co należy określić i gdzie dodatkowy koszt się zwraca.
Czym właściwie jest arkusz ASA/ABS
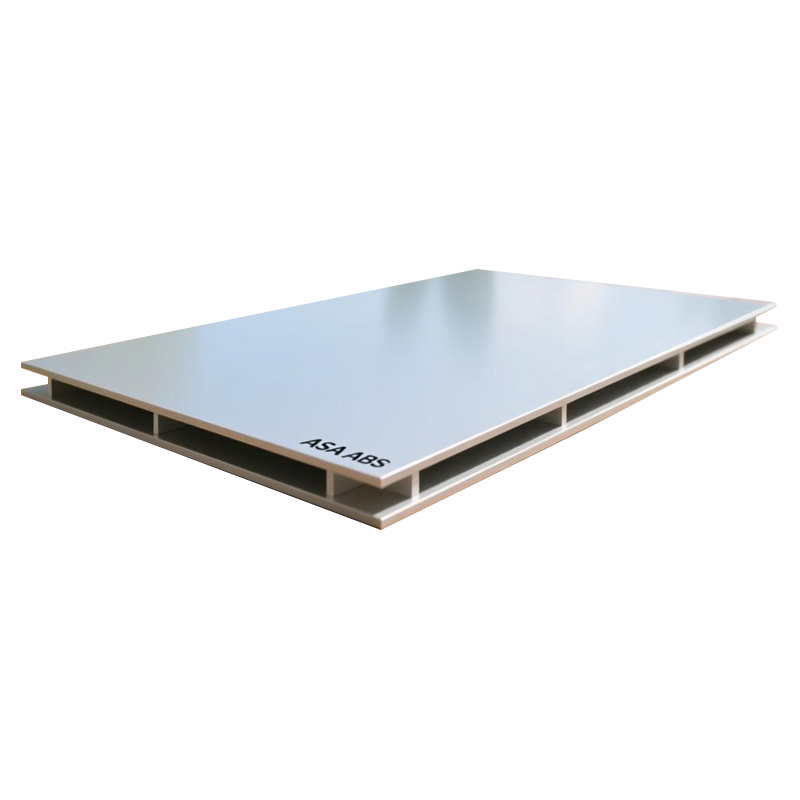
Arkusz ASA/ABS jest produktem współwytłaczanym, a nie mieszanką przechodzącą jednorazowo przez matrycę. Linia do wytłaczania podaje jednocześnie dwa polimery przez wspólną matrycę: warstwę ASA (akrylan akrylonitrylo-styrenu) na rdzeniu z ABS. Konstrukcje jednostronne umieszczają ASA na powierzchni narażonej na warunki atmosferyczne; wersje dwustronne, zwykle zapisane jako ASA/ABS/ASA, chronią obie strony gotowej części.
Różnica chemiczna między dwiema warstwami jest niewielka z nazwy i duża w wyniku. Obydwa są styrenami z fazą akrylonitrylową zapewniającą sztywność i fazą gumową zapewniającą wytrzymałość. W ABS tym kauczukiem jest butadien, a jego struktura molekularna jest dokładnie tym, co atakuje światło UV. W ASA fazą gumową jest zamiast tego ester akrylowy. Zmień gumę, a powierzchnia przestanie żółknąć i kredować pod wpływem światła słonecznego.
Podział pracy oparty na ograniczeniach i rdzeniu
Powłoka ASA jest cienka w stosunku do rdzenia, często stanowi niewielki ułamek całkowitej grubości, ale przenosi prawie całą pracę związaną z wietrzeniem. Ponieważ nasadka jest pigmentowana na całej grubości, kolor jest integralną częścią powierzchni, a nie osadza się w warstwie farby. Zadrapanie może odsłonić inny odcień pod spodem, ale farba nie odpryskuje tak, jak w przypadku natryskiwanego wykończenia.
Rdzeń ABS ma właściwości, które sprawiają, że warto formować arkusz: wysoką udarność, dobrą wytrzymałość stopu przy głębokim ciągnieniu próżniowym i temperatury formowania zbliżone do standardowego ABS. W praktyce oznacza to przeniesienie istniejących narzędzi do termoformowania i profili grzewczych przy minimalnej ponownej kwalifikacji.
ASA/ABS kontra zwykły ABS i stały ASA
W przypadku większości decyzji dotyczących zaopatrzenia rozważane są trzy kandydatury: zwykły arkusz ABS, współwytłaczany arkusz ASA/ABS i pełny arkusz ASA. Każdy ma miejsce, którego można obronić. Typowe błędy to płacenie za odporność na warunki atmosferyczne, której część nigdy nie będzie potrzebować, lub pomijanie jej na rzecz części, które wyraźnie jej potrzebują.
| Własność | Zwykły arkusz ABS | Arkusz współwytłaczany ASA/ABS | Solidny arkusz ASA |
|---|---|---|---|
| Zachowanie koloru i połysku na zewnątrz | Biedny; żółknie i kreduje pod wpływem promieni UV | Dobry na zakryte twarze; czapka pełni funkcję pogodową | Dobre w całej grubości |
| Wytrzymałość na uderzenia | Wysoka | Wysoka, driven by the ABS core | Dobry, ogólnie twardszy i sztywniejszy niż ABS |
| Zachowanie podczas termoformowania | Łatwe, szerokie okno przetwarzania | Blisko ABS; głębokie rysunki i szczegóły tekstury dobrze się przenoszą | Możliwość formowania, ale sztywniejsza, może wymagać dostosowania ustawień |
| Koszt względny | Najniższy | Środkowy; składka pokrywa warstwę wierzchnią | Wysokaest at equivalent gauge |
| Najlepsze dopasowanie | Obudowy wewnętrzne, części wewnętrzne, opakowania | Obudowy zewnętrzne, wykończenia zewnętrzne pojazdów, oznakowanie | Części narażone na duże obciążenia wymagające pełnej odporności na warunki atmosferyczne |
W praktyce liczy się jeszcze jedno porównanie: ASA/ABS kontra malowany ABS. Malowanie dodaje etap procesu, tryb awarii w postaci odprysków i łuszczenia oraz logistykę ponownego malowania przez cały okres użytkowania. Integralna nasadka ASA eliminuje lakiernię z równania dotyczącego kolorowych części zewnętrznych, dlatego wiele programów motoryzacyjnych i sprzętu zewnętrznego poszło w tę stronę.
Jak określić arkusz ASA/ABS
Wskaźnik, warstwa wierzchnia i zakryte ściany
Większość części termoformowanych w tej rodzinie ma średnicę całkowitą od około 1,5 do 6 mm, przy czym większe grubości są zarezerwowane dla paneli konstrukcyjnych. Od początku w zapytaniu ofertowym znajdują się dwa pytania: ile twarzy nosi nasadka ASA i jaki udział w całkowitej grubości ma nasadka. Część, która pokazuje tylko jedną twarz do nieba, często można kupić z pojedynczą nasadką po lepszej cenie, podczas gdy dwustronny znak lub panel spa wymaga ochrony po obu stronach.
Kolor, połysk i tekstura
Ponieważ kolor żyje w warstwie wierzchniej, dopasowywanie kolorów jest ćwiczeniem obejmującym warstwę wierzchnią. Dostawcy mogą dopasować docelowy odcień i zaoferować poziomy połysku od wysokiego połysku do matowego o drobnej fakturze; teksturowane powierzchnie ukrywają również ślady narzędzi i drobne zarysowania na dużych częściach. Poproś o podpisaną kolorową tabliczkę i zachowaj ją jako informację o przyjęciu każdej partii.
Dane pogodowe, o które warto zapytać
„Pogodowy” oznacza niewiele bez liczb. Zapytaj dostawcę o różnicę kolorów (delta E) i zachowanie połysku po określonej przyspieszonej ekspozycji, na przykład badaniu łuku ksenonowego zgodnie z ISO 4892 lub ekspozycji fluorescencyjnej UV zgodnie z ASTM G154, i uzgodnij godziny ekspozycji i progi przejścia przed rozpoczęciem produkcji. Ten jeden dokument zapobiega większości sporów dotyczących blaknięcia po dostawie.
Formowanie i wykańczanie na hali produkcyjnej
Na podłodze ASA/ABS zachowuje się jak rdzeń ABS, na którym jest zbudowany. Formuje próżniowo i ciśnieniowo z wytrzymałością stopu potrzebną do głębokiego tłoczenia, wychwytuje drobne szczegóły tekstury z formy i dokładnie przycina. Kleje i cementy rozpuszczalnikowe opracowane do styrenów zazwyczaj działają, a jeśli projekt wymaga specjalnego efektu, można nadal nakładać farbę lub folię dekoracyjną.
Obowiązują dwie praktyczne przestrogi. Trzymaj ochronną folię maskującą PE podczas formowania i przenoszenia aż do końcowego montażu, ponieważ porysowana nasadka to jedyna wada, której ten materiał nie może ukryć zgodnie z projektem. A jeśli specyfikacja części wymaga ognioodporności, potwierdź, że wersja zmodyfikowana FR jest dostępna w tej samej konstrukcji, zamiast zakładać, że standardowy gatunek będzie odpowiedni.
Gdzie czapka ASA opłaca się sama
Ekonomia jest prosta. Czapka ASA kosztuje więcej niż goły ABS i zarabia te pieniądze wszędzie tam, gdzie światło słoneczne dociera do części przez lata:
- Elementy wykończenia zewnętrznego pojazdów samochodowych i użytkowych: spojlery, obudowy lusterek, obramowania grilla, elementy karoserii samochodów ciężarowych, boxy dachowe.
- Sprzęt zasilający do użytku na zewnątrz: maski traktorków ogrodowych, osłony podkaszarki i piły łańcuchowej, obudowy generatorów.
- Części do samochodów kempingowych i przyczep kempingowych: panele nadwozia, osłony nadkoli, obudowy wyposażenia dachowego.
- Obudowy infrastruktury telekomunikacyjnej, elektrycznej i wodnej, które stoją na zewnątrz przez cały rok.
- Oznakowanie zewnętrzne i ekspozytory reklamowe, meble ogrodowe i tarasowe, panele spa i obudowy sprzętu rolniczego.
Części wewnętrzne rzadko uzasadniają zastosowanie nakładki: obudowy urządzeń wewnątrz budynku, elementy wykończenia wnętrza, tace do transportu materiałów i elementy wnętrza samochodu – wszystko to dobrze radzi sobie na zwykłym ABS. Wyraźne wytyczenie tej linii na etapie zestawienia materiałów to miejsce, w którym pojawiają się oszczędności.
Lista kontrolna kupującego przed złożeniem zamówienia
- Potwierdź, ile ścian jest objętych ograniczeniem ASA i jaki jest udział ograniczenia w całkowitym wskaźniku.
- Przed rozpoczęciem produkcji należy podać docelowy kolor i połysk oraz podpisać tabliczkę z kolorem.
- Poproś o dane dotyczące delta E i zachowania połysku w przypadku przyspieszonego starzenia, z ustalonymi godzinami i progami.
- Potwierdź tolerancje grubości, płaskości i rozmiaru arkusza, a także maskowanie ochronne na zakrytych powierzchniach.
- Zapytaj wcześniej o gatunki FR, jeśli wymaga ich specyfikacja lub rynek końcowy.
- Uzgodnij, w jaki sposób kolor będzie kontrolowany w kolejnych seriach w przypadku powtarzających się zamówień na niestandardowe odcienie.
Wybór dostawcy arkuszy ASA/ABS
Ponieważ ASA/ABS jest produktem ze stopu współwytłaczanego, receptura dostawcy i możliwości linii są równie ważne jak arkusz danych. Jiangsu MCH Technology (MCH) buduje swoją ofertę wokół rodziny ABS: ABS, ognioodpornych arkuszy ABS, PC/ABS, TPU/ABS i ASA/ABS, a także HDPE, HIPS i PMMA. Firma dostosowuje kolor, grubość, wzór i rozmiar na trzech liniach produkcyjnych, eksportując do Europy, obu Ameryk, Azji Południowo-Wschodniej i Bliskiego Wschodu. Dla kupującego ten zakres ma praktyczne znaczenie: gdy program łączy wewnętrzne części ABS z zewnętrznymi częściami ASA/ABS, jeden dostawca może zachować logikę kolorów i mierników w obu przypadkach.
Rozpocznij rozmowę od części, a nie od nazwy materiału: gdzie ona występuje, z której strony widać słońce, docelowej grubości, standardu koloru i połysku oraz akceptowalnych progów starzenia. Mając do dyspozycji pięć odpowiedzi, wycena ASA/ABS staje się specyfikacją, a nie przypuszczeniem.
Powiązane produkty
UZYSKAJ WYCENĘ
Prawa autorskie © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Zarezerwowane Producenci arkuszy z tworzyw sztucznych do inżynierii